徐州三轮车总装流水线与自动化设备 零部件生产与整车装配的协同升级
引言
徐州作为淮海经济区重要的装备制造基地,在三轮车整车制造与零部件配套领域形成了较为完整的产业链。三轮车总装流水线与自动化流水线设备的引入,正在推动这一传统产业从劳动密集型向半自动化、智能化方向转型。本文将围绕三轮车总装流水线的工艺布局、自动化设备的关键环节以及零部件生产的协同配套展开分析。
一、三轮车总装流水线的工艺布局
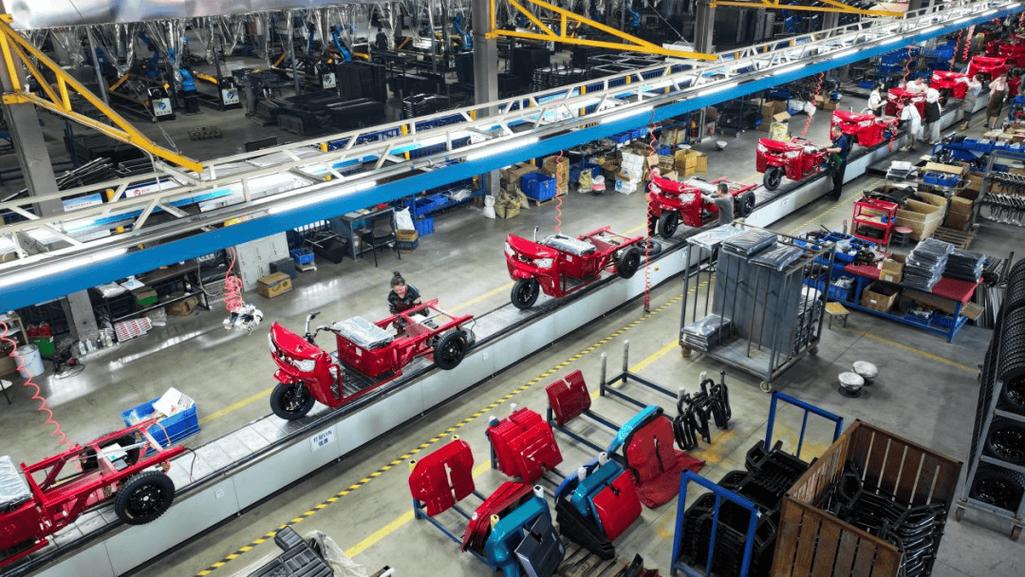
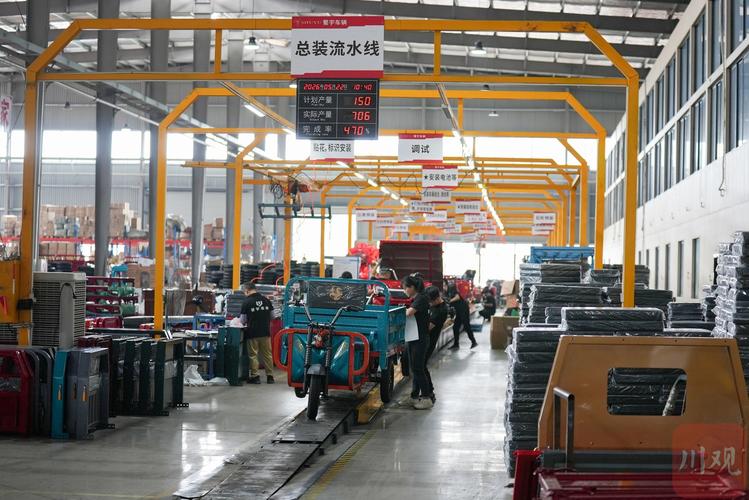
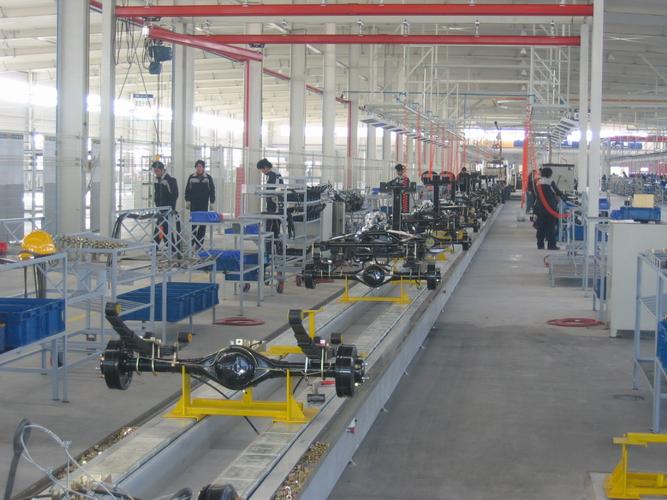
三轮车总装流水线通常由底盘装配段、车厢装配段、电气系统装配段、检测调试段四个核心工段组成。整线采用连续或间歇式输送方式,通过辊道、板链或倍速链将工件按节拍输送至各工位。
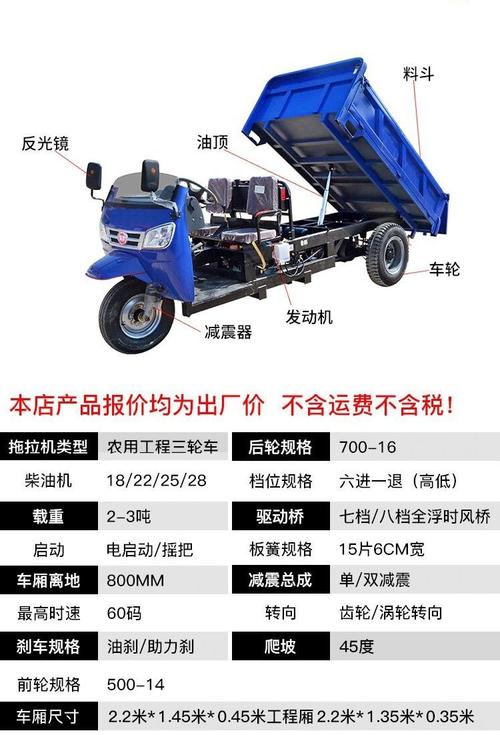
底盘装配段是整线的起点,主要完成车架、后桥、前叉、减震器、制动器等底盘总成的装配。该段对工位间的物料配送精度要求较高,通常配置线边物料架与AGV或牵引车配合供料。车厢装配段则根据车型差异分为货运车厢与客运车厢两条支线,货运车厢以焊接件与螺栓连接为主,客运车厢则涉及座椅、扶手、顶棚等内饰件的安装。电气系统装配段完成线束布置、灯具安装、仪表连接与蓄电池装配,是整线中质量风险较集中的环节,需设置多道通电检测工位。检测调试段包括制动性能测试、灯光调试、四轮定位(或三轮定位)以及路试前的综合检查。
整线节拍通常根据产能需求设定在3至8分钟/台之间,工位数量与人员配置根据节拍反推确定。对于中小规模生产企业,柔性化设计尤为重要——通过可调工位间距与可切换工装夹具,实现货运、客运、专用车等多种车型的混线生产。
二、自动化流水线设备的关键环节
徐州地区三轮车制造企业在自动化设备选型上,普遍采取“关键工序自动化、辅助工序人工化”的渐进策略,兼顾投资回报与工艺灵活性。
焊接自动化是零部件生产环节中自动化程度提升最明显的领域。车架、车厢边板、后桥壳等结构件的焊接已逐步由人工弧焊向机器人焊接工作站过渡。六轴工业机器人配合变位机与焊接工装,可实现车架主体焊缝的连续焊接,焊缝一致性显著优于人工操作。对于多品种小批量的生产场景,可采用协作机器人配合快速换装夹具,降低编程与换型时间。
涂装前处理与喷涂环节的自动化改造同样具有较高价值。三轮车车架与车厢件的表面处理通常包括脱脂、磷化、电泳或粉末喷涂等工序。通过悬挂链输送系统将工件依次经过各处理槽与烘道,配合自动喷枪或往复机进行喷涂,可有效控制涂层厚度均匀性并减少涂料浪费。徐州地处北方,冬季低温对涂装质量影响较大,自动化烘干炉的温度闭环控制显得尤为必要。
装配环节的自动化以物料输送与拧紧作业为主。总装线上可配置电动拧紧轴与扭矩监控系统,对关键螺栓连接点(如车轮螺母、转向机构连接螺栓)实现扭矩数据采集与追溯。线边物料配送可采用电子标签拣选系统与AGV配合,减少工位等待时间。对于车轮装配、座椅安装等重复性动作,助力机械臂(气动平衡吊)能有效降低工人劳动强度。
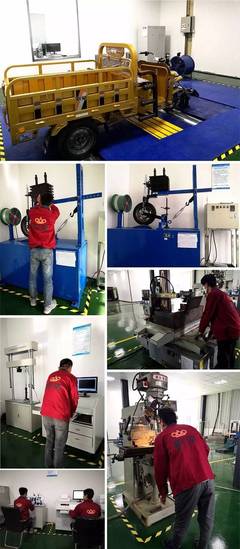
检测环节的自动化设备包括制动试验台、灯光检测仪与前轮定位仪。制动试验台通过滚筒反力式原理测量各轮制动力与制动力平衡,数据自动上传至MES系统;灯光检测仪采用机器视觉方案,自动判定光强与光轴偏移;前轮定位仪则通过激光或视觉测量前束与外倾角。这些检测设备的数据集成,为整车质量档案的建立提供了基础。
三、零部件生产的协同配套
三轮车总装流水线的效率高度依赖零部件供应的及时性与一致性。徐州本地已形成车架、车厢、后桥、减震器、线束、灯具、座椅等品类的配套集群,零部件生产与总装之间呈现“近距离协同、模块化供给”的特征。
车架与车厢生产是零部件配套的核心环节。车架制造涉及下料、弯管、冲孔、焊接、校正等工序,其中激光切割下料与数控弯管机的应用提高了零件精度,为后续机器人焊接的工装定位创造了条件。车厢生产以钣金件为主,数控转塔冲与折弯机的配合可实现边板、门板的快速成型;焊接完成后需经过抛丸或打磨处理再进入涂装线。对于货运车厢,底板防滑花纹板的焊接质量直接影响承载能力与使用寿命,该工序的工艺参数需纳入过程控制。
后桥总成的生产涉及桥壳焊接、半轴装配、制动器安装与齿轮油加注。徐州部分配套企业已实现桥壳焊接的机器人化,并通过气密性检测台对桥壳焊缝进行100%检测。减震器生产则偏向专业化分工,弹簧减震与液压减震的工艺差异较大,通常由专业厂家供应总装线。
线束生产虽属劳动密集型环节,但其质量对整车电气可靠性影响显著。本地线束企业通过在总装厂附近设立卫星工厂或线边库,实现按小时级的JIT配送,减少总装线线束库存。灯具、仪表等电子件则更多依赖外部采购,需在进厂检验环节对光电参数与通信协议进行抽检。
值得注意的是,零部件生产与总装之间的数据协同尚处于起步阶段。部分先行企业开始尝试将车架焊接参数、涂装批次信息与总装工位扫码绑定,初步实现关键结构件的质量追溯。这一方向的深化需要配套企业在检测设备数据接口与标签载体上形成统一切换标准。
四、面临的挑战与发展方向
当前徐州三轮车总装流水线与自动化设备的升级仍面临若干现实挑战。其一是车型标准化程度不足,货运、客运、环卫、快递等细分场景对底盘与车厢的差异化要求较高,导致自动化设备的柔性成本居高不下。其二是零部件的一致性波动,本地配套企业中仍有相当比例的小规模作坊式生产,来料尺寸与材质的波动对自动化焊接与装配的稳定性构成干扰。其三是人才结构缺口,既懂三轮车工艺又掌握机器人编程与MES运维的技术人员较为稀缺。
面向徐州三轮车制造产业的自动化升级可在三个方向重点推进:一是在总装线推广模块化装配与柔性工装,以滑板输送与AGV结合替代固定式输送链,降低多车型共线的换型损失;二是在零部件生产端建设共享式的机器人焊接与涂装中心,为中小配套企业提供集中加工服务,统一工艺标准;三是构建从零部件加工到整车下线的全程质量数据链,以扫码追溯与检测数据自动上传为抓手,逐步实现关键工序的数字化闭环。
三轮车产业的自动化不是简单的机器换人,而是在总装节拍、零部件供给与质量追溯之间建立可计算的协调关系。徐州的产业实践表明,以总装流水线为牵引、以关键工序自动化为突破点、以零部件协同配套为基础,是符合这一细分行业特点的务实升级路径。
如若转载,请注明出处:http://www.xiaofangsanlun.com/product/104.html
更新时间:2026-11-21 18:32:56